El envasado de alimentos horneados con relleno húmedo se divide en dos regímenes térmicos incompatibles entre sí: el servicio inmediato en caliente (60 a 75 °C durante menos de 2 a 4 horas conforme a la norma NOM-251-SSA1-2009), que exige un empaque para pastes en bolsa de papel antigrasa transpirable (35 a 50 g/m², resistencia lipídica TAPPI T 559 Kit Test de 6 a 10 y transmisión de vapor WVTR > 800 g/m²·24h), y la distribución minorista en máquina horizontal flow-pack (HFFS) con película de polipropileno biorientado (BOPP de 20 a 35 µm o laminados barrera de 45 a 65 µm). Este criterio cuantitativo permite que quien use la ficha de empaque ejecute el enfriamiento antes de envasar hasta un núcleo de <= 24–28 °C para rotación corta o <= 4 °C en dos etapas para cadena de frío, evitando condensar agua libre dentro de la bolsa, contaminar la costura longitudinal con grasa o ablandar la corteza quebrada.
Dentro de la sección de envasado, esta especificación complementa la comparativa mecánica de formato desarrollada en bandeja o flow pack: corteza, grasa, tamaño y trayecto y formaliza los parámetros psicrométricos que respaldan la observación de obrador descrita en enfriar antes de envasar: vapor, grasa y el momento de cerrar. El proceso inicia exactamente donde concluye la receta de pastes tradicionales: proporción de masa quebrada, relleno en crudo y curva de horneado, cuando las piezas de 155 a 175 g salen del horno a 82–88 °C, reposan 10 a 15 minutos en rejilla perforada hasta estabilizarse en 65–70 °C y reciben su número de lote según el registro de del taller a la producción: ficha, charola y hora de salida.
| Régimen operativo y formato primario | Ventana térmica del núcleo al envasar | Material de contacto y gramaje / espesor | Especificación de barrera (WVTR / OTR / Kit Test) |
Vida útil técnica y condición comercial |
|---|---|---|---|---|
| 1. Venta en caliente (Mostrador / Vitrina térmica) | 60 °C a 75 °C (sostenido >= 60 °C por NOM-251-SSA1-2009 numeral 7.3.3.a) |
Bolsa de papel glassine, pergamino vegetal o Kraft libre de PFAS (35 a 50 g/m²) con fuelle lateral |
Repelencia a grasas TAPPI T 559 Kit 6 a 10; transpirabilidad WVTR > 800 a 1.500 g/m²·24h + boca abierta |
< 2 a 4 horas en vitrina caliente; conserva corteza y trenza con a_w < 0,50 (exento de sellos NOM-051 en venta a granel) |
| 2A. Flow-pack HFFS de rotación corta (Microperforado) | <= 24 °C a 28 °C (máximo +2 a +4 °C sobre sala de 20–22 °C con aire HEPA H13) |
Película BOPP coextruida ABA (25 a 35 µm, SIT 105–125 °C) con microperforación por aguja (P1–P160) o láser (80–150 µm) |
WVTR efectiva = 150 a 600+ g/m²·24h; intercambio controlado de vapor que impide el punto de rocío interno |
24 a 72 horas en anaquel fresco (18 a 24 °C para rellenos dulces de fruta) o vitrina refrigerada de rotación diaria |
| 2B. Flow-pack HFFS en cadena de frío (Barrera Antivaho + MAP) | <= 4 °C tras abatimiento en 2 etapas (60 -> 20 °C <= 2 h y 20 -> 4 °C <= 4 h) |
Laminado hermético BOPP/EVOH/PE, BOPP/CPP o PET/PE (45 a 65 µm) con aditivo anti-fog (> 42 dinas/cm) |
OTR < 5 a 15 cm³/m²·24h·atm; WVTR < 4 a 6 g/m²·24h; inyección de gas MAP 30 % CO2 / 70 % N2 (O2 residual < 1,0 %) |
7 a 21 días en refrigeración estricta (0 a 4 °C); requiere regeneración térmica en horno o tostador y etiquetado NOM-051 con lote TTO |
| 2C. Flow-pack HFFS estándar sin perforar (Secos o Congelados) | <= -18 °C (pastes ultracongelados) o 20–24 °C (exclusivo para panadería seca a_w < 0,30) |
Monolámina BOPP coextruida estándar transparente o metalizada (20 a 35 µm, densidad 0,905 g/cm³) |
WVTR = 5 a 7 g/m²·24h; OTR = 1.500 a 2.500 cm³/m²·24h·atm (sin perforación) |
No apto para pastes frescos a temperatura ambiente (atrapa el 100 % del vapor migrante y ablanda la masa en pocas horas) |
Dos regímenes térmicos en el empaque para pastes: venta en caliente (60–75 °C) frente a cadena de frío (0–4 °C)
Desde la ingeniería del envasado de alimentos horneados rellenos, un paste recién cocido constituye un sistema termodinámico fuera de equilibrio compuesto por dos fases con actividades de agua (a_w) radicalmente opuestas:
- Fase externa (Corteza y trenza lateral): Una matriz amilácea y proteica deshidratada durante el horneado (
Humedad_corteza = 8 % a 14 %, actividad de aguaa_w = 0,35 a 0,50) y rica en lípidos (45 % a 52 %de manteca de cerdo y mantequilla en porcentaje panadero). Su valor sensorial depende de sostener un estado vítreo y friable que se quiebre al morder. - Fase interna (Relleno cocinado en cámara cerrada): Un núcleo húmedo de papa con carne cocida al vapor in situ, o bien de guisados y cremas estudiados en pastes de Pachuca y Mineral del Monte: variedades, cuya humedad libre oscila entre
65 % y 78 %con una actividad de agua dea_w = 0,92 a 0,97.
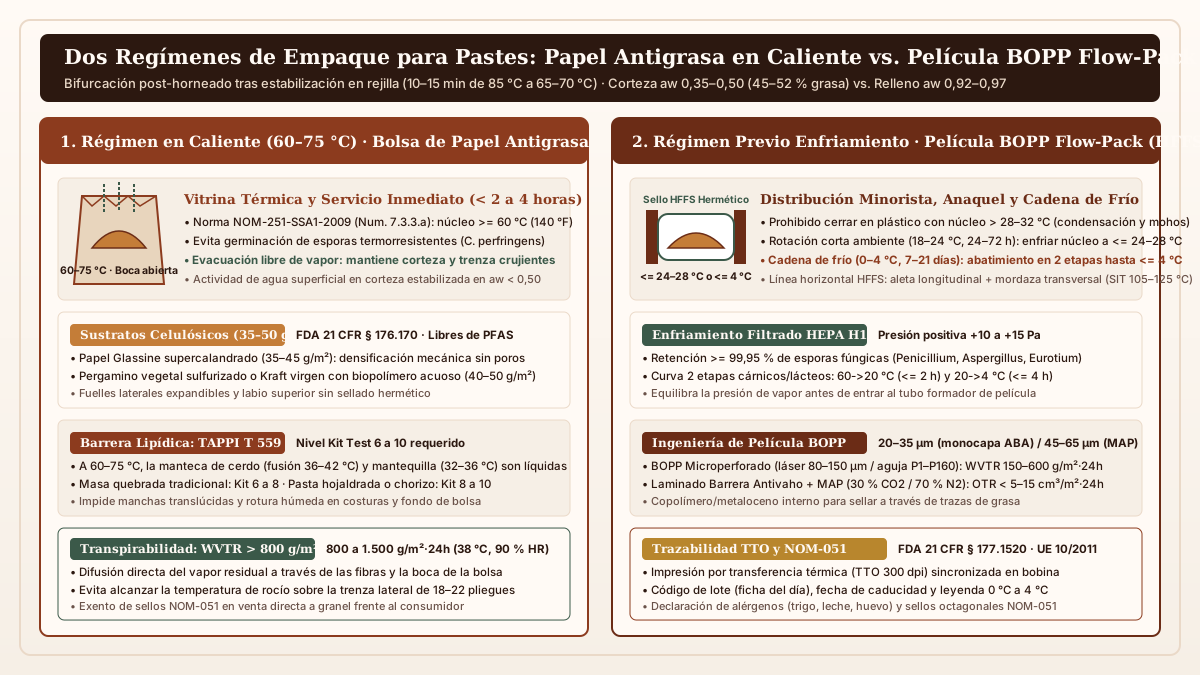
Impulsado por este gradiente de potencial químico (Delta a_w > 0,45), el vapor de agua tiende a difundirse de manera continua desde el centro del relleno hacia la pared interna de la masa. Al cumplirse los 10 a 15 minutos de estabilización sobre rejilla metálica posteriores a la salida del horno (cuando el corazón de la pieza baja de 82–88 °C a 65–70 °C), el obrador debe bifurcar el lote hacia uno de dos caminos de empaque para pastes: mantener el producto por encima de 60 °C dentro de un sobre celulósico altamente permeable al vapor, o abatir su temperatura interna antes de encerrarlo en una película polimérica.
Régimen 1: Servicio en mostrador caliente (60–75 °C) e ingeniería del papel antigrasa
Cuando el paste se destina a la venta inmediata en vitrina térmica o mostrador de pastería dentro de una ventana operativa de 2 a 4 horas, el criterio sanitario rector en México es el Numeral 7.3.3 inciso a) de la Norma Oficial Mexicana NOM-251-SSA1-2009, el cual exige que todo alimento caliente listo para consumo se mantenga a una temperatura interna estrictamente >= 60 °C (140 °F). Sostener el núcleo entre 60 °C y 75 °C impide la germinación y multiplicación de bacterias esporuladas termorresistentes como Clostridium perfringens y Bacillus cereus en los rellenos de carne de res, pollo o papa sin necesidad de refrigerar la pieza.
Sin embargo, a 60–75 °C los lípidos que impermeabilizan la corteza se encuentran por encima de su intervalo de fusión (Punto_fusion_manteca = 36 a 42 °C; Punto_fusion_mantequilla = 32 a 36 °C). En estado líquido y con baja viscosidad, la grasa migra por capilaridad hacia cualquier superficie porosa en contacto con el piso o la trenza del paste. Por ello, las bolsas de papel Kraft ordinario se manchan de inmediato, pierden rigidez estructural y se rasgan al entregarlas. La especificación técnica para el servicio en caliente exige bolsas de papel grado alimenticio con fuelle lateral (side-gusseted greaseproof bags) fabricadas en uno de dos sustratos:
- Papel Glassine supercalandrado (
35 a 45 g/m²): Elaborado a partir de pulpa química de celulosa blanqueada sometida a un refinado intenso que hidrata las microfibrillas, seguido del paso por una supercalandria de rodillos calientes a alta presión. Esta densificación mecánica cierra los macroporos interfibrilares y produce una hoja lisa, translúcida y de alta densidad aparente que bloquea la penetración de triglicéridos líquidos sin depender de recubrimientos plásticos. - Papel Pergamino Vegetal sulfurizado o Kraft virgen con barrera libre de PFAS (
40 a 50 g/m²): En el pergamino vegetal, el paso de la hoja fibrosa por un baño de ácido sulfúrico disuelve parcialmente y reprecipita la celulosa, formando una red continua impermeable a las grasas y resistente en húmedo. En los papeles Kraft acabados en máquina (Machine Glazed o Machine Finished), la repelencia se obtiene aplicando dispersiones acuosas de biopolímeros (alginatos, carboximetilcelulosa, almidones modificados o recubrimientos minerales de caolín) 100 % libres de sustancias perfluoroalquiladas y polifluoroalquiladas (PFAS).
Especificación TAPPI T 559 (Kit Test) y transpirabilidad WVTR del sobre de papel
Para validar en recepción de almacén (NOM-251-SSA1-2009, Numeral 5.6.7) que un lote de bolsas de papel soportará el contacto con pastes calientes sin trasminar grasa hacia los dedos del consumidor ni hacia las cajas de transporte, la industria papelera y panadera utiliza el método estándar TAPPI T 559 cm-12 (Grease resistance test for paper and paperboard / Kit Test):
- Principio del ensayo Kit Test: Se emplea una serie graduada de
12 soluciones reactivasnumeradas delKit 1(aceite de ricino puro, de alta tensión superficial y mínima agresividad) alKit 12(mezcla agresiva de45 %tolueno y55 %n-heptano de muy baja tensión superficial). Se deposita una gota de reactivo desde13 mmde altura sobre el papel y se retira a los15 segundoscon algodón limpio; la calificación del papel corresponde al número más alto que no deja mancha oscura ni penetración translúcida. - Umbral requerido según el tipo de masa: Mientras que un papel de estraza o Kraft sin tratar apenas registra
Kit 1 a 2, el empaque para pastes de masa quebrada tradicional (45–52 %de grasa sobre harina) requiere un nivelTAPPI T 559 Kit 6 a 8. Cuando el obrador hornea variedades en pasta hojaldrada laminada con margarina de empaste o rellenos ricos en lípidos libres (chorizo con papa, mole rojo o tinga), la especificación de compra debe elevarse aKit 8 a 10, verificando que el adhesivo del fondo y los dobleces del fuelle lateral mantengan la misma barrera. - Evacuación de vapor (
WVTR > 800 a 1.500 g/m²·24h): A diferencia de las películas plásticas o de los papeles laminados con polietileno (que bloquean el vapor y humedecen la pieza), el papel glassine o Kraft antigrasa monolítico conserva una tasa de transmisión de vapor de agua (WVTR) superior a800–1.500 g/m²·24h(medida a38 °Cy90 %de humedad relativa), sumada a la ventilación convectiva por la boca superior doblada sin sellar. Gracias a esta permeabilidad, el flujo de vapor que continúa saliendo del relleno a60–75 °Catraviesa la pared del sobre y se disipa en el aire de la vitrina sin alcanzar la saturación, preservando la fractura crujiente de la corteza y de los18 a 22 plieguesde la trenza.

Protocolo de enfriamiento antes de envasar en plástico: punto de rocío, actividad de agua y curva en dos etapas
Cuando el lote no se vende en mostrador caliente sino que se dirige a tiendas de conveniencia, supermercados, cafeterías institucionales o transporte regional en envase individual cerrado, el papel abierto deja de ser viable por deshidratación prolongada y exposición ambiental. El producto pasa entonces al Régimen 2 (envasado flexible en línea horizontal flow-pack HFFS), cuya regla operativa inquebrantable es completar el enfriamiento antes de envasar.
Mientras que la guía práctica enfriar antes de envasar: vapor, grasa y el momento de cerrar describe las tres señales empíricas que el operario vigila en mesa sin instrumentos de laboratorio (ausencia de vapor visible, base seca y control de manchas de grasa en el borde), el diseño de una línea de empaque industrial requiere cuantificar el fenómeno psicrométrico y fijar los límites de temperatura en el centro térmico de la pieza.
Psicrometría del fallo térmico: por qué nunca se sella película plástica por encima de 28–32 °C
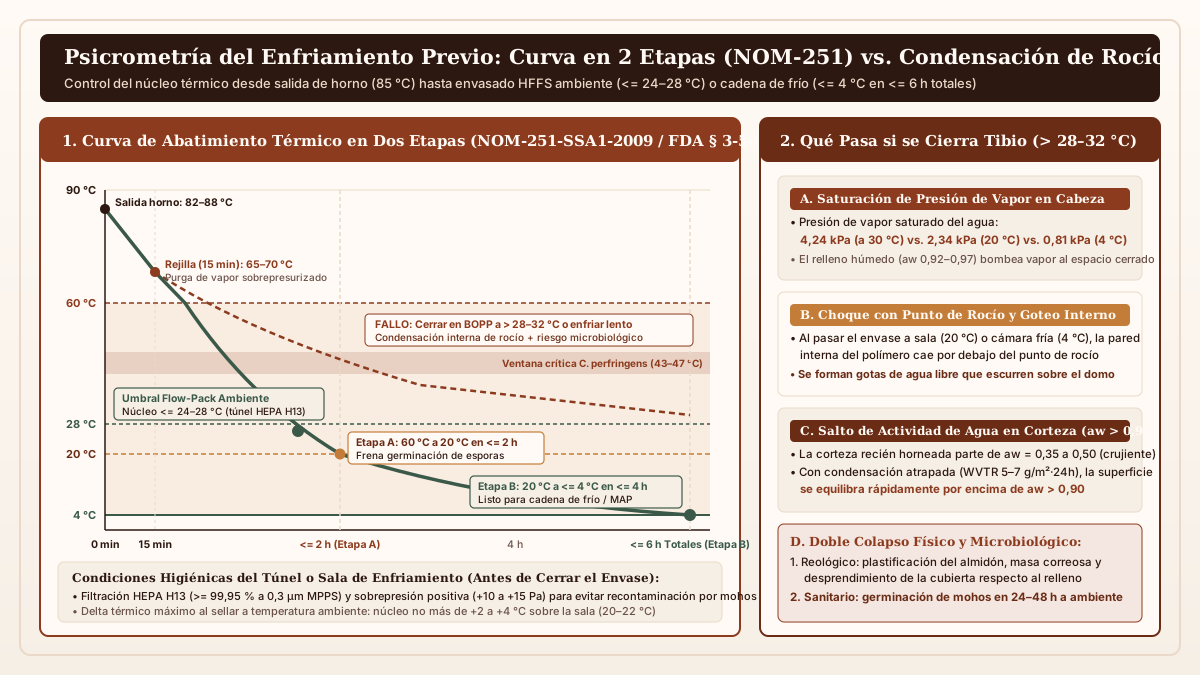
Introducir un paste tibio con el núcleo a > 28–32 °C (o recién salido del reposo de rejilla a 65 °C) dentro de una bolsa cerrada de polipropileno desencadena una secuencia termodinámica destructiva en menos de treinta minutos:
- Sobrepresión de vapor en el espacio de cabeza (headspace): La presión de vapor de saturación del agua depende exponencialmente de la temperatura: a
30 °Cel aire saturado sostiene4,24 kPa(30,4 g de vapor/m³), mientras que a temperatura de sala climatizada (20 °C) solo admite2,34 kPa(17,3 g/m³) y en cámara de refrigeración (4 °C) apenas0,81 kPa(6,4 g/m³). Al encerrar un paste a35 o 45 °Cdentro de un film con barrera al vapor (WVTR de 5 a 7 g/m²·24h), la exhalación térmica del relleno (a_w = 0,92 a 0,97) satura de inmediato el microclima atrapado entre la corteza y el plástico. - Enfriamiento de pared y cruce de la temperatura de rocío (dew point): Tan pronto como el paquete sellado entra en contacto con el aire de la sala de empaque (
20–22 °C) o con el evaporador de la cámara fría (0–4 °C), la película polimérica de25 a 35 µm(de bajísima inercia térmica) se enfría por debajo de la temperatura de rocío del gas interno. El exceso de vapor cambia de fase y se deposita como agua libre líquida (sudoración o goteo interno) sobre la cara interior del film, escurriendo de vuelta hacia la bóveda y el piso del paste. - Salto de actividad de agua superficial (
a_w > 0,90) y colapso dual: La reabsorción de esas gotas de condensación, sumada a la difusión interna desde el relleno, actúa como causa raíz (root cause) del deterioro prematuro al elevar la actividad de agua de la corteza desde su nivel horneado (a_w = 0,35 a 0,50) hasta equilibrarla por encima del umbral (threshold) crítico dea_w > 0,90. Al cruzar ese límite ocurren dos fallos irreversibles:- Colapso reológico de la masa: El agua libre plastifica las cadenas amorfas de almidón y relaja los enlaces del gluten corto; la corteza quebrada u hojaldrada pierde su módulo de elasticidad, se vuelve blanda, correosa y gomosa, y la cubierta superior se despega del relleno.
- Activación microbiológica acelerada: Con
a_w > 0,90en la superficie rica en nutrientes de la harina y el barniz de huevo, las esporas fúngicas ambientales (Penicillium, Aspergillus, Eurotium, Cladosporium) germinan en24 a 48 horasa temperatura ambiente (ya que los mohos xerófilos proliferan desdea_w >= 0,75–0,80y las levaduras desdea_w >= 0,88). Si además el relleno cárnico permanece tibio entre10 °C y 50 °C, se activa el crecimiento de bacterias patógenas formadoras de toxinas.
Etapas cuantitativas del protocolo de enfriamiento antes de envasar
Para evitar la condensación y cumplir los criterios de inocuidad alimentaria antes o inmediatamente después del paso por la máquina flow-pack, el obrador implementa un enfriamiento escalonado bajo aire filtrado:
| Etapa del protocolo | Rango térmico del núcleo | Tiempo máximo de proceso | Condición de equipo e higiene ambiental | Destino operativo del lote |
|---|---|---|---|---|
| Etapa 0: Estabilización post-horno | De 82–88 °C a 65–70 °C |
10 a 15 minutos |
Rejillas metálicas perforadas de acero inoxidable; purga de vapor sobrepresurizado y retrogradación inicial del almidón de papa | Bifurcación hacia Régimen 1 (vitrina caliente >= 60 °C) o ingreso a enfriamiento del Régimen 2 |
| Etapa 1: Enfriamiento para flow-pack ambiente | De 65–70 °C a <= 24–28 °C |
35 a 60 minutos (según velocidad de aire 1,5 a 2,5 m/s) |
Carros espigueros o túnel continuo con filtración HEPA H13 (>= 99,95 % de retención a 0,3 µm MPPS) y sobrepresión de sala +10 a +15 Pa |
Envasado inmediato en película BOPP microperforada para rotación corta (24–72 h, diferencial núcleo-sala <= +2 a +4 °C) |
| Etapa 2A: Abatimiento Fase A (Zona crítica) | De 60 °C a 20 °C (140 °F a 68 °F) |
<= 2 horas (NOM-251-SSA1-2009 / FDA Food Code § 3-501.14) |
Abatidor de temperatura (blast chiller) con convección forzada a -5 a +2 °C de aire; atraviesa rápido la ventana de C. perfringens (43–47 °C) |
Paso obligatorio para todo paste con relleno cárnico, avícola o lácteo destinado a refrigeración |
| Etapa 2B: Abatimiento Fase B (Cadena de frío) | De 20 °C a <= 4 °C (<= 40 °F) |
<= 4 horas adicionales (Tiempo total Etapa 2A + 2B <= 6 horas) |
Estabilización final del centro térmico a 0–4 °C con sonda de penetración desinfectada antes de cerrar en barrera o al ingresar a cámara fría |
Envasado hermético en laminado barrera anti-fog con atmósfera modificada (MAP 30 % CO2 / 70 % N2) para 7 a 21 días |
El uso de filtros absolutos HEPA H13 y presión positiva (+10 a +15 Pa) en el área o túnel de enfriamiento responde a un hecho microbiológico clave: al salir del horno a 82–88 °C en el núcleo y 170–180 °C en la corteza, el paste está libre de mohos vegetativos y esporas fúngicas superficiales. La contaminación por mohos que limita la vida de anaquel ocurre precisamente durante los minutos en que la pieza se enfría expuesta al aire antes de entrar al tubo de película BOPP. Aislar esa etapa del polvo de harina cruda del área de amasado multiplica la estabilidad comercial sin añadir conservadores artificiales a la masa.

Ingeniería de películas BOPP en máquina horizontal flow-pack (HFFS) para panadería rellena
Una vez que la pieza cumple la temperatura de entrada especificada en la ficha del lote y posee la repetibilidad dimensional analizada en bandeja o flow pack: corteza, grasa, tamaño y trayecto, el envasado mecanizado se realiza en una máquina horizontal de formado, llenado y sellado (HFFS, Horizontal Form-Fill-Seal o flow-pack).
En esta arquitectura mecánica, una bobina plana de película flexible se desenrolla con control de tensión, pasa sobre un cuello o caja formadora (forming box) que envuelve la hilera de pastes dentro de un tubo continuo, recibe un sellado longitudinal de aleta (fin seal) en la cara inferior mediante rodillos calientes y finalmente es seccionada y cerrada en ambos extremos por mordazas transversales (end crimpers) que conforman la bolsa tipo almohada (pillow pouch).
Cinemática de mordazas, espesores y ventana de sellado (SIT 105–125 °C)
Para especificar una bobina de polipropileno biorientado (BOPP) o un laminado multicapa destinado a pastes, el responsable de producción e ingeniería de empaque debe alinear cuatro parámetros de máquina y polímero:
- Estructura coextruida ABA y espesor (
20 a 35 µmen monolámina /45 a 65 µmen laminados): Las películas estándar para panadería se fabrican mediante coextrusión en tres capas (ABA) con un espesor nominal de20 a 35 µm(habitualmente25 µmo30 µm, densidad~0,905 g/cm³, rendimiento de36 a 44 m²/kg). La capa central B es homopolímero de polipropileno isotáctico biorientado que aporta rigidez tensil, transparencia óptica y punto de fusión alto (160 a 165 °C), mientras que las dos pieles externas A (1 a 2 µmcada una) son copolímeros o terpolímeros aleatorios de propileno-etileno-buteno diseñados para fundir a menor temperatura. - Temperatura de Inicio de Sellado (
SIT = 105 °C a 125 °C) y Hot-Tack: Gracias a las pieles copoliméricas, el film presenta unaSIT(Seal Initiation Temperature) de105 a 125 °C. Esto permite que las mordazas y rodillos de la máquina HFFS operen entre130 °C y 155 °C, logrando una soldadura hermética con alta resistencia en caliente (hot-tack) sin encoger ni perforar el núcleo de polipropileno biorientado. - Mordaza rotativa frente a mordaza box-motion (
35 a 120 paquetes/min): En corridas de pastes enfriados envueltos en BOPP estándar o microperforado, una línea HFFS con mordaza transversal rotativa trabaja a una cadencia real de40 a 120 paquetes/min(tiempo de contacto de sellado o dwell time de80 a 150 ms), siempre sincronizada con la velocidad de alimentación manual o por banda desde los carros de enfriamiento. Cuando se emplean laminados gruesos de alta barrera (45 a 65 µm) con inyección de gas en atmósfera modificada (MAP) o se envasan pastes altos de hojaldre frágil, se prefiere un cabezal de movimiento rectangular (mordaza box-motion o long-dwell) operando de35 a 70 paquetes/min: su tiempo de presión extendido (250 a 400 ms) garantiza la estanqueidad total del cordón transversal sin golpear la trenza. - Riesgo crítico de contaminación por grasa en la zona de sellado (
10 a 15 mm): En cortezas elaboradas con45 a 52 %de manteca y mantequilla, cualquier roce del paste contra el cuello formador o las guías laterales deposita una película microscópica de lípidos dentro de las franjas de sellado longitudinal o transversal (10 a 15 mmde ancho). En el instante del cierre, la grasa actúa como aislante térmico y desmoldante molecular entre las dos caras del polímero, generando microfugas de canal (channel leaks) que anulan la retención de gas MAP. Para lotes con alto contenido graso superficial, se especifica una capa interna sellante de polietileno metaloceno (mPE) o polipropileno cast terpolímero (CPP), cuya reología en fundido desplaza la traza lipídica y sella a través de la contaminación (seal-through-contamination).
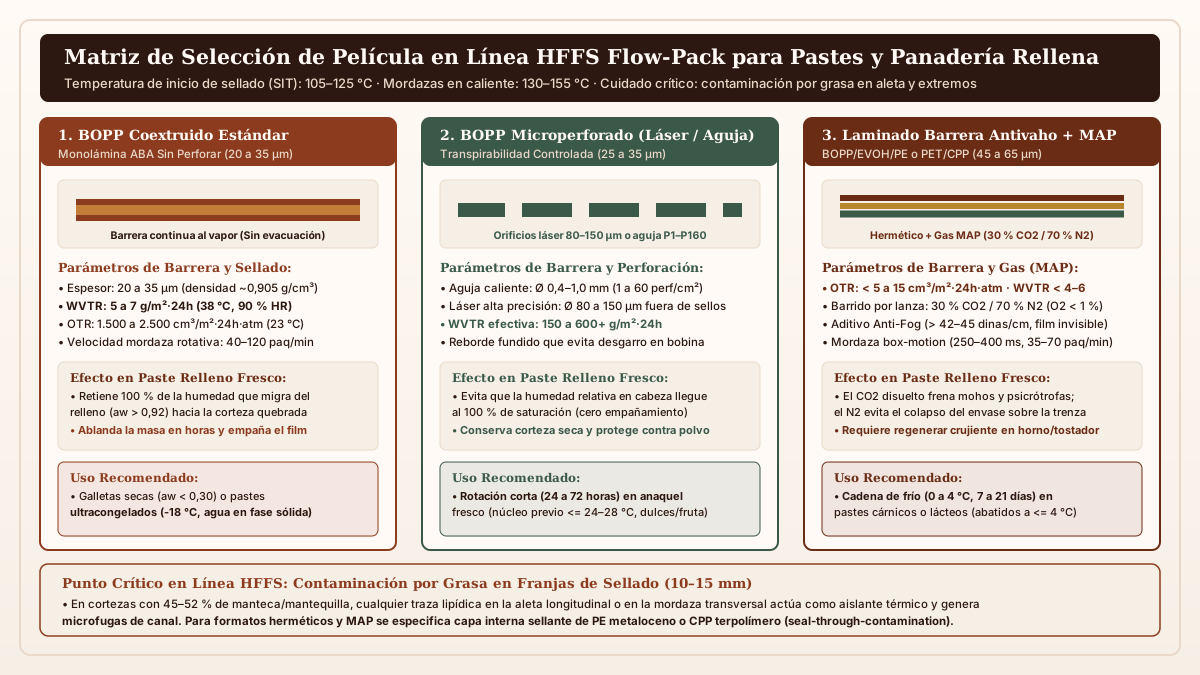
Matriz comparativa de las tres arquitecturas de película para pastes en flow-pack
La elección de la bobina depende de la tasa de transmisión de vapor de agua (WVTR) y de oxígeno (OTR) que exija el canal de distribución:
| Parámetro de ingeniería | 1. BOPP Coextruido Estándar (Sin perforar) | 2. BOPP Microperforado (Aguja caliente o Láser) | 3. Laminado Barrera Antivaho + MAP (Sin perforar) |
|---|---|---|---|
| Estructura polimérica y calibre | Monolámina coextruida ABA de PP transparente o metalizada (20 a 35 µm, usual 25–30 µm) |
BOPP coextruido ABA (25 a 35 µm) perforado fuera de las franjas de sellado longitudinal y transversal |
Multicapa BOPP/CPP Antivaho, BOPP/PE/EVOH/PE o PET/PE (45 a 65 µm totales; sellante interno mPE o CPP) |
| Geometría de perforación / hermeticidad | 100 % continuo sin perforaciones |
Aguja caliente (hot-needle): patrones P1 a P160 (1 a 60 perf/cm², Ø 0,4 a 1,0 mm con aro fundido). Láser: microorificios de Ø 80 a 150 µm |
100 % hermético sin perforaciones; soldadura estanca verificada en mordaza box-motion (dwell 250–400 ms) |
Transmisión de vapor de agua (WVTR a 38 °C, 90 % HR) |
Muy baja permeabilidad (alta barrera al vapor): 5 a 7 g/m²·24h |
Transpirabilidad calibrada media-alta: 150 a 600+ g/m²·24h (según densidad P o paso láser) |
Barrera extrema al vapor: < 4 a 6 g/m²·24h (retiene la humedad total del producto) |
Transmisión de oxígeno (OTR a 23 °C, 0 % HR) y gas |
Permeabilidad media-alta al O2: 1.500 a 2.500 cm³/m²·24h·atm (aire atmosférico interno) |
Intercambio libre de gases atmosféricos a través de las microperforaciones | Alta barrera al oxígeno: OTR < 5 a 15 cm³/m²·24h·atm con barrido por lanza de 30 % CO2 / 70 % N2 (O2 residual < 1,0 %) |
| Comportamiento óptico y reológico en la corteza | En pastes rellenos frescos (a_w > 0,92), atrapa el vapor migrante, empaña el film y ablanda la masa en pocas horas |
Evita alcanzar el 100 % de HR en el espacio de cabeza; elimina el empañamiento (fogging) y mantiene seca la corteza |
Incorpora tensioactivos antivaho (anti-fog, > 42–45 dinas/cm) que extienden la humedad en una capa transparente invisible; la masa se hidrata y requiere horno/tostador al consumir |
| Aplicación recomendada en pastería | Exclusivo para galletas secas (a_w < 0,30) o pastes ultracongelados (-18 °C) donde el agua permanece congelada |
Rotación corta (24 a 72 horas) en tiendas de conveniencia o vitrina fresca (núcleo previo <= 24–28 °C), ideal en variedades dulces de fruta o venta diaria |
Cadena de frío (0 a 4 °C, 7 a 21 días) en supermercados para pastes cárnicos o lácteos (papa con carne, mole, tinga, arroz con leche) abatidos a <= 4 °C |
En la opción 3 (Laminado Barrera Antivaho con MAP), la mezcla gaseosa inyectada por lanza dentro del tubo de película antes del cierre transversal cumple una función sinérgica: el 30 % de dióxido de carbono (CO2) es bacteriostático y fungistático porque se disuelve en la fase acuosa y lipídica del paste formando ácido carbónico leve que reduce el pH intracelular de mohos aerobios y bacterias psicrótrofas (como Pseudomonas y Listeria monocytogenes bajo refrigeración); por su parte, el 70 % de nitrógeno (N2) (gas inerte de muy baja solubilidad en agua y grasa) actúa como colchón mecánico que impide que la disolución del CO2 colapse la bolsa sobre la corteza (package collapse).

Normativa de contacto alimentario (FDA, UE y COFEPRIS) y trazabilidad de lote NOM-051 en bobina
Todo material empleado en el envasado de alimentos (tanto el sobre de papel antigrasa del Régimen 1 como la bobina polimérica HFFS del Régimen 2) entra en contacto directo con una superficie rica en grasas animales y vegetales (45–52 % en la masa). Debido a que los lípidos actúan como solventes orgánicos no polares capaces de extraer monómeros residuales, plastificantes, ceras o aditivos de fabricación desde el envase hacia la corteza del paste, el comprador técnico debe exigir al proveedor de empaque la Declaración de Conformidad (DoC) respaldada por cuatro marcos regulatorios de Materiales en Contacto con Alimentos (FCM, Food Contact Materials):
| Jurisdicción y norma técnica | Material regulado en pastería | Parámetros de inocuidad, simulantes grasos y límites máximos de migración |
|---|---|---|
| México: COFEPRIS / NOM-251-SSA1-2009 (Numerales 5.6.7, 5.8.1 y 5.8.2) | Envases primarios de papel antigrasa y bobinas plásticas flow-pack | Exige inspección de recepción de envases (ausencia de polvo, plagas o humedad), almacenamiento en tarimas limpias separadas del piso y uso exclusivo de materiales inocuos e íntegros que no transmitan sustancias tóxicas ni alteren las características sensoriales del paste |
| Estados Unidos: FDA 21 CFR § 176.170 y § 176.180 | Papel y cartón en contacto con alimentos acuosos y grasos (Paper and paperboard components) | Clasifica los productos de panadería con grasa superficial bajo la Tabla 1 (Tipos V, VI y VIII) y Condiciones de Uso C, D y E (desde llenado en caliente > 66 °C hasta refrigeración). Limita los extractivos totales solubles en cloroformo a <= 0,5 mg/in² (7,75 mg/dm²) y restringe el uso de compuestos fluorados (PFAS) |
| Estados Unidos: FDA 21 CFR § 177.1520 | Polímeros de olefinas (Polipropileno BOPP / CPP y Polietileno PE) |
Regula homopolímeros y copolímeros de propileno grado alimenticio: densidad 0,880 a 0,913 g/cm³, punto de fusión 160–180 °C, fracción máxima extraíble en n-hexano a 50 °C <= 6,4 % en peso (<= 2,6 % en uso térmico) y fracción soluble en xileno <= 9,8 % a 30 % según el copolímero de las capas de sellado |
| Unión Europea: Reglamento (CE) n.º 1935/2004 y Reglamento (UE) n.º 10/2011 | Materiales plásticos multicapa, BOPP y laminados EVOH / PET / PE |
El Art. 3 del Reg. 1935/2004 prohíbe transferir constituyentes que comprometan la salud o el olor/sabor de la masa. El Reg. (UE) 10/2011 fija un Límite de Migración Global (OML / LMG) <= 10 mg/dm² de superficie de film (o <= 60 mg/kg), ensayado con el simulante alimentario graso D2 (aceite vegetal) asignado en el Anexo III a panadería con grasa en superficie |
Etiquetado comercial NOM-051-SCFI/SSA1-2010 y codificación TTO en línea flow-pack
En el mercado mexicano, el cambio del Régimen 1 al Régimen 2 modifica de raíz las obligaciones de información al consumidor establecidas en la Norma Oficial Mexicana NOM-051-SCFI/SSA1-2010 (Especificaciones generales de etiquetado para alimentos y bebidas no alcohólicas preenvasados y su reforma sobre el sistema de etiquetado frontal):
- Exención en venta a granel y mostrador caliente (Régimen 1): Los pastes que se mantienen calientes en vitrina y se introducen en una bolsa de papel antigrasa abierta en presencia del comprador constituyen alimentos vendidos a granel o en envase de servicio inmediato, por lo que no requieren tabla nutrimental individual ni sellos octagonales impresos en el sobre de papel.
- Obligatoriedad en alimento preenvasado (Régimen 2, Flow-Pack): Todo paste cerrado en película BOPP o laminado MAP en ausencia del consumidor para su exhibición en anaquel, tienda de conveniencia o refrigerador comercial clasifica legalmente como alimento preenvasado. El diseño gráfico de la bobina impresa (en flexografía o huecograbado con tintas de baja migración aplicadas en la cara externa o encapsuladas entre capas) debe integrar cuatro bloques normativos:
- Denominación específica y contenido neto: Descripción veraz en la superficie principal de exhibición (por ejemplo, «Paste horneado de masa quebrada relleno de papa con carne de res, Contenido Neto 160 g»).
- Lista de ingredientes en orden cuantitativo decreciente y declaración de alérgenos (Numeral 4.2.2.2.3): Desglose desde la harina de trigo, papa blanca, carne de res, manteca de cerdo y mantequilla hasta los condimentos, destacando en letra negrita de igual o mayor tamaño la leyenda obligatoria de hipersensibilidad:
CONTIENE: TRIGO (GLUTEN), LECHE Y HUEVO(y soya o sulfitos cuando la margarina o la fruta procesada los incorporen). - Información nutrimental y sellos de advertencia frontales: Evaluación bromatológica por cada
100 gde producto terminado. Dada la densidad energética de la corteza (45–52 %de grasa sobre harina) y el punto de sal del relleno (1,2–1,5 %), los pastes preenvasados suelen rebasar los perfiles de nutrientes críticos para ostentar los octágonos negrosEXCESO CALORÍAS(>= 275 kcal/100 g),EXCESO GRASAS SATURADAS(>= 10 %del total de energía) yEXCESO SODIO(>= 300 mg/100 go>= 1 mg/kcal). - Codificación en línea por Transferencia Térmica (TTO) de Lote y Caducidad (Numerales 4.2.6 y 4.2.7): Antes de que la película BOPP ingrese a la caja formadora de la máquina HFFS, un cabezal codificador de transferencia térmica (Thermal Transfer Overprinter, TTO de
300 dpi) imprime con cinta de resina sobre un recuadro blanco de la bobina tres datos dinámicos:- Código de Lote (
LOTE): Clave alfanumérica que enlaza directamente el paquete individual con la ficha del día, el número de horneada, la charola y la hora de enfriamiento registrados según el protocolo de del taller a la producción: ficha, charola y hora de salida. - Fecha de Caducidad o de Consumo Preferente: En pastes refrigerados con relleno de carne, ave o lácteos (
a_w > 0,92), es obligatoria laFECHA DE CADUCIDAD(día, mes y año tras los7 a 21 díasvalidados en cámara a<= 4 °C), fecha después de la cual el producto no debe comercializarse por riesgo sanitario. En variedades dulces de fruta de baja actividad de agua y rotación corta se declara laFECHA DE CONSUMO PREFERENTE. - Leyenda precautoria de conservación: Instrucción explícita junto al recuadro de caducidad: «Manténgase en refrigeración entre 0 °C y 4 °C. Para recuperar la textura crujiente de la corteza, retire la película plástica y caliente en horno convencional o tostador a 180 °C durante 5 a 8 minutos».
- Código de Lote (