En el estudio sobre papel barrera celulósico de Wu y colaboradores, sin recubrimiento los papeles de pulpa prístina tienen el valor KIT más bajo de 0, mientras que los papeles bicapa con TEMPO- y Holo-CNF incrementan significativamente el valor KIT por encima de 10, cumpliendo los requisitos de resistencia al aceite para envasado de alimentos superiores a 5. En cuanto a las películas de polipropileno biorientado empleadas en empaque flexible, el estudio de Kivilcim demuestra que ocurren plegamientos y deformaciones significativas en las estructuras de película BOPP dependiendo del aumento de temperatura, y especialmente después de 70 °C la estructura de la película se pliega y se enrolla.
Dentro de la sección de envasado, esta guía examina el desempeño de barrera contra lípidos, la transmisión de vapor de agua y los límites de migración química al seleccionar papel para pastes, una bolsa de papel antigrasa o una película flow pack para pastes. El marco general del proceso se articula con envasado de alimentos horneados: bolsas de papel antigrasa en caliente frente a película BOPP en flow-pack, la comparación estructural entre contenedores rígidos y flexibles se aborda en bandeja o flow pack: corteza, grasa, tamaño y trayecto, la purga térmica previa al cierre se detalla en enfriar antes de envasar: vapor, grasa y el momento de cerrar y la estabilidad microbiológica se revisa en vida de anaquel del paste: enfriamiento previo, actividad de agua y conservación. Asimismo, el origen de la fase grasa en el obrador se vincula con masa hojaldrada para pastes: capas, grasa y fuerza de la harina y relleno de paste y base empapada: control de humedad libre, espesantes y grosor de piso.
Fusión de las grasas de pastelería frente a las temperaturas de servicio en caliente
De acuerdo con la reseña histórica de PROFECO, la historia del paste en México se remonta a 1824, en el siglo XIX. Como referencia del antecedente británico regulado por el pliego de indicación geográfica protegida del Cornish Pasty de DEFRA, el contenido de vegetales no debe ser menor de 25% del pasty completo y el contenido de carne de res picada o molida no debe ser menor de 12.5% del pasty completo. En la formulación de masas para pasteles salados documentada en la guía Pies & Pastry de BakeInfo, típicamente la tapa tiene una relación grasa:harina de 1:2 descrita como «half paste» y la base tiene una relación de 1:3 llamada «third paste». Cuando se emplea masa laminada, el boletín de fallos de pastelería de BakeInfo advierte que cuando hay vueltas insuficientes y menos capas, como cada capa permanece gruesa la grasa se funde durante el horneado y se escurre hacia afuera.
Según la especificación técnica de manteca de cerdo de American International Foods, la manteca utilizada como agente suavizante tiene un punto de fusión de 30 °C a 40 °C (86 °F a 104 °F) en productos horneados. Por su parte, la ficha técnica de pastelería de BakeInfo señala que el sebo tiene un punto de fusión de 45–50 °C, el cual es superior al de la mantequilla (32–35 °C) utilizada tradicionalmente en pastelería. En el caso de las grasas para laminado, la guía Pies & Pastry de BakeInfo indica que idealmente la grasa de pastelería es plástica a temperaturas de proceso (20–23 °C) pero se funde en la boca (37 °C) cuando se consume el producto final, por lo que requiere un punto de fusión por deslizamiento a 44 °C en su formulación. En cuanto a la composición de margarinas industriales de laminación, la ficha técnica de Bakels MasterPuff declara grasas y aceites vegetales puros (aceite de palma, grasa interesterificada y aceite de semilla de girasol), humedad (22.0% máx.) y sal (1.9% cloruro de sodio).
En México, la Norma Oficial Mexicana de prácticas de higiene para el proceso de alimentos dispone que los alimentos preparados que se sirven calientes deben mantenerse a una temperatura mayor a 60 °C (140 °F) durante su exhibición. En Estados Unidos, el Código de Alimentos de la FDA establece bajo el punto (1) que el mantenimiento en caliente debe realizarse a 57 °C (135 °F) o más, salvo en los asados cocinados conforme a dicha norma.
| Ingrediente graso o condición de servicio | Parámetro térmico o de formulación reportado | Fuente documental |
|---|---|---|
| Relación grasa:harina en tapa y base | Típicamente la tapa tiene una relación grasa:harina de 1:2 («half paste») y la base tiene una relación de 1:3 («third paste») | Guía Pies & Pastry de BakeInfo |
| Manteca de cerdo (lard) | Punto de fusión de 30 °C a 40 °C o de 86 °F a 104 °F en productos horneados | Especificación técnica de manteca de cerdo de American International Foods |
| Mantequilla y sebo en pastelería | El sebo tiene un punto de fusión de 45–50 °C, superior al de la mantequilla (32–35 °C) utilizada tradicionalmente en pastelería | Ficha técnica de pastelería de BakeInfo |
| Grasa para pastelería laminada | Idealmente plástica a temperaturas de proceso (20–23 °C), se funde en la boca (37 °C) y requiere un punto de fusión por deslizamiento a 44 °C | Guía Pies & Pastry de BakeInfo |
| Composición de margarina para hojaldre | Grasas y aceites vegetales puros (aceite de palma, grasa interesterificada y aceite de semilla de girasol), humedad (22.0% máx.) y sal (1.9% cloruro de sodio) | Especificación técnica de Bakels MasterPuff |
| Servicio de alimentos en caliente en México | Los alimentos que se sirven calientes deben mantenerse a una temperatura mayor a 60 °C (140 °F) | Norma Oficial Mexicana de prácticas de higiene para el proceso de alimentos |
| Mantenimiento en caliente bajo criterio FDA | Bajo el punto (1), conservar a 57 °C (135 °F) o más, excepto los asados cocinados conforme a la norma | Código de Alimentos de la FDA |
Sustratos celulósicos para papel para pastes y bolsa de papel antigrasa
En la revisión sobre materiales de empaque de papel y cartón de Deshwal, Panjagari y Alam, el papel y el cartón abarcan el 31% del segmento del mercado global de envases y se utilizan ampliamente en el envasado de alimentos para la contención y protección de los productos alimenticios. Esa misma revisión de Deshwal, Panjagari y Alam precisa que la principal diferencia entre el papel y el cartón es el gramaje, teniendo el cartón un gramaje de más de 250 gsm (gramos por metro cuadrado).
La revisión de Deshwal, Panjagari y Alam señala que el papel kraft se prepara a partir de pulpa sin blanquear y usualmente se enrolla en un núcleo con diámetro interior de 70–75 mm y en una longitud correspondiente al ancho del papel. Para papeles delgados de envoltura, la misma revisión de Deshwal, Panjagari y Alam indica que el gramaje del papel tisú para envoltura no debe exceder 25 g/m² con una tolerancia permisible de ± 1.5 g/m² en su fabricación. Asimismo, Deshwal, Panjagari y Alam explican que el papel al sulfito es ligero y más débil en comparación con el papel kraft, y que a menudo se satina para mejorar su apariencia, resistencia en húmedo y resistencia a la grasa.
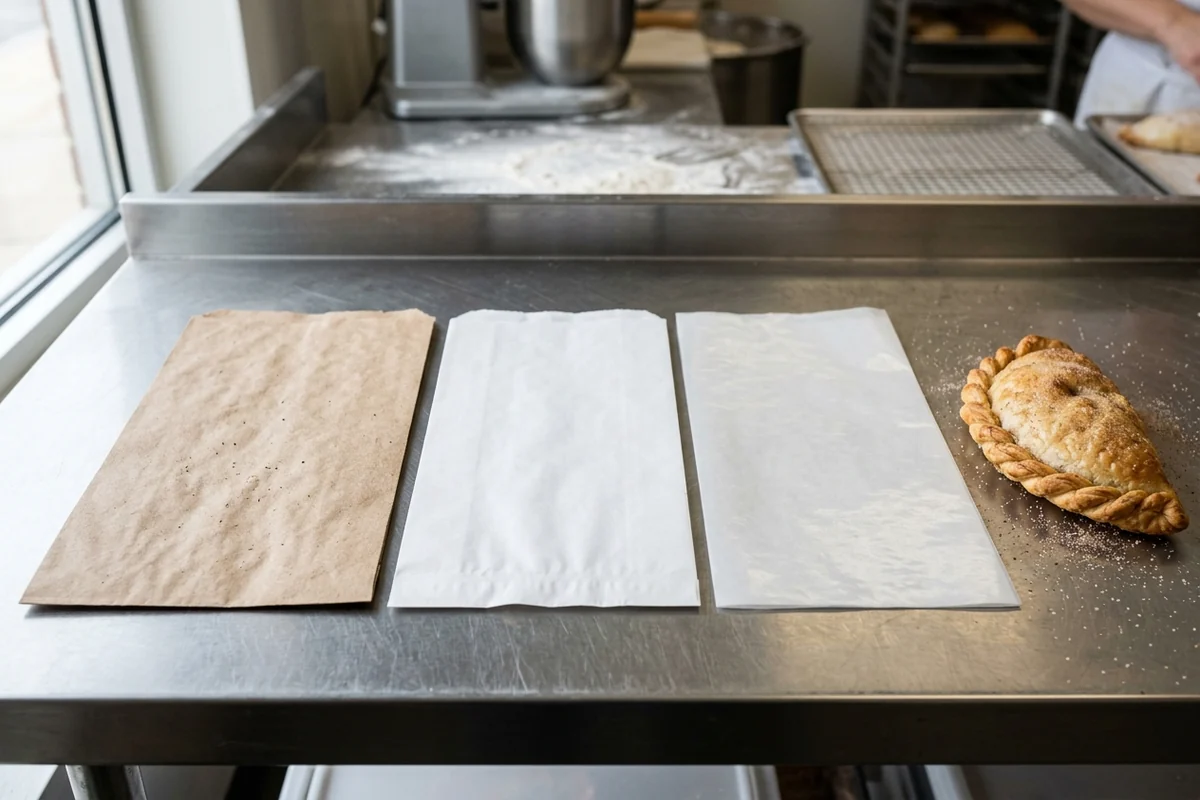
De acuerdo con la revisión de Deshwal, Panjagari y Alam, la producción de papel antigrasa (greaseproof paper) implica un batido prolongado de la pulpa que desintegra las fibras de celulosa, incrementando su capacidad de absorción de agua y conduciendo a una gelatinización superficial. Según los requisitos estándar reportados por Deshwal, Panjagari y Alam, el papel antigrasa debe tener un factor de estallido mínimo de 20, un factor de rasgado en cualquier dirección de 30, un tiempo de transudación de aceite mínimo de 1200 s y un gramaje mínimo de 35 g/m² para envasado.
Según la misma revisión de Deshwal, Panjagari y Alam, las propiedades del papel glassine se producen mediante el supercalandrado del papel antigrasa, donde éste se humedece con agua y se prensa en una serie de rodillos calentados con vapor. Ese mismo estudio de Deshwal, Panjagari y Alam detalla que esto genera enlaces de hidrógeno interfibrilares tan estrechos que el índice de refracción del papel glassine se aproxima a 1.02 veces el de la celulosa amorfa. Adicionalmente, en la revisión de Deshwal, Panjagari y Alam, el proceso de desarrollo del papel pergamino vegetal incluye la transición de pulpa química con una red de fibras de alta calidad a través de una solución concentrada de ácido sulfúrico. En contraste, de acuerdo con Deshwal, Panjagari y Alam, en el papel encerado la cera usualmente se agrieta a baja temperatura y también debido al plegado del papel, obstaculizando las propiedades de barrera, lo cual se supera mediante el uso de resinas o polímeros plásticos.
| Sustrato celulósico | Proceso de obtención y especificación reportada | Fuente documental |
|---|---|---|
| Papel kraft sin blanquear | Se prepara a partir de pulpa sin blanquear y usualmente se enrolla en un núcleo con diámetro interior de 70–75 mm | Revisión de envases de papel de Deshwal, Panjagari y Alam |
| Papel tisú para envoltura | El gramaje del papel tisú para envoltura no debe exceder 25 g/m² con una tolerancia permisible de ± 1.5 g/m² | Revisión de envases de papel de Deshwal, Panjagari y Alam |
| Papel antigrasa (greaseproof) | Batido prolongado de la pulpa; factor de estallido mínimo de 20, factor de rasgado de 30, tiempo de transudación de aceite mínimo de 1200 s y gramaje mínimo de 35 g/m² | Revisión de envases de papel de Deshwal, Panjagari y Alam |
| Papel glassine | Supercalandrado del papel antigrasa humedecido en rodillos calentados con vapor; índice de refracción que se aproxima a 1.02 veces el de la celulosa amorfa | Revisión de envases de papel de Deshwal, Panjagari y Alam |
| Papel pergamino vegetal | Transición de pulpa química con una red de fibras de alta calidad a través de una solución concentrada de ácido sulfúrico | Revisión de envases de papel de Deshwal, Panjagari y Alam |
| Papel encerado | La cera usualmente se agrieta a baja temperatura y debido al plegado del papel, obstaculizando las propiedades de barrera salvo que se usen resinas o polímeros plásticos | Revisión de envases de papel de Deshwal, Panjagari y Alam |
Ensayo Kit de repelencia a grasas y fallos en pliegues con aceite caliente
Para cuantificar la barrera contra lípidos en papel o cartón tratados con agentes de encolado fluorquímicos, la sección 1.2 del método de ensayo de resistencia a la grasa de TAPPI, comúnmente conocido como prueba Kit (kit test), describe un procedimiento para evaluar el grado de repelencia y las características antabsorción (antiwicking) del papel o cartón. En ese método de prueba Kit, la solución con el número más alto (la más agresiva) que permaneció en la superficie del papel sin causar fallo se reportó como la clasificación Kit (kit rating). Asimismo, la sección 1.6 del estándar señala que una prueba relacionada es TAPPI T 454 (Turpentine Test for Voids in Glassine and Greaseproof Papers), la cual es más limitada en cuanto al tipo de papel y puede detectar un mecanismo de fallo diferente.
En el estudio de Mazega y colaboradores, el papel sin recubrimiento no pudo considerarse antigrasa ya que su calificación Kit fue de 0, como se muestra en la Figura 4, lo que significa que absorbió por capilaridad aceite de ricino puro. De manera coincidente, en el estudio sobre papel barrera celulósico de Wu y colaboradores, sin recubrimiento los papeles de pulpa prístina tienen el valor KIT más bajo de 0, mientras que los papeles bicapa con TEMPO- y Holo-CNF incrementan significativamente el valor KIT por encima de 10, cumpliendo los requisitos de resistencia al aceite para envasado de alimentos superiores a 5.
En ese mismo estudio de Wu y colaboradores, el valor Cobb 60 de absorción de agua del papel Holo-CNF@pulp se midió en 50 ± 2 g·m⁻², lo que representa una reducción de casi 6 veces en la capacidad de absorción de agua en comparación con la pulpa prístina (290 ± 40 g·m⁻²). En cuanto a la permeabilidad al vapor, los ensayos de Wu y colaboradores determinaron que los papeles de pulpa prístina tienen una tasa de transmisión de vapor de agua (WVTR) de 920 g·m⁻²·day⁻¹, la cual puede reducirse en 2.2%, 14.7% y 45.8% tras introducir Enz-, TEMPO- y Holo-CNFs, respectivamente.
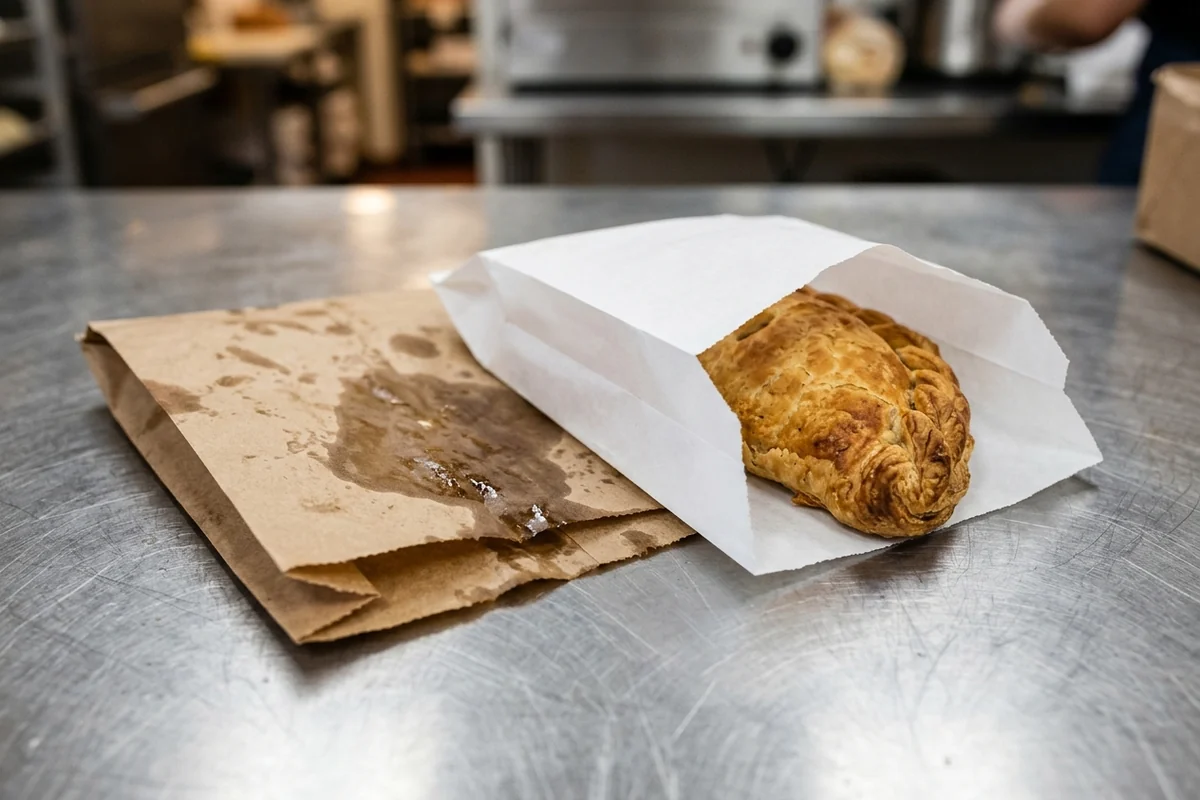
En la prueba térmica de Wu y colaboradores, cuando se colocó aceite de cocina a 85 °C sobre el papel barrera dejándolo reposar durante 30 min, el papel recubierto con PVA no impidió la penetración de aceite y los papeles recubiertos con silicona exhibieron fugas en los bordes. Por su parte, el estudio del Laboratorio de Productos Forestales del USDA realizado por Sabo y colaboradores señala que mantener las fuertes propiedades de barrera de los recubrimientos de nanocelulosa después del hendido o plegado (creasing) sigue siendo un desafío.
Película BOPP en flow pack para pastes, microperforación y humedad interna
En el estudio de Kivilcim sobre películas BOPP comerciales obtenidas de Sanko Holding Super Film Packaging (Gaziantep), el espesor promedio de película fue de 20–30 μm en las muestras analizadas. Al exponer las muestras al calor, el estudio de Kivilcim observa que ocurren plegamientos y deformaciones significativas en las estructuras de película BOPP dependiendo del aumento de temperatura, y especialmente después de 70 °C la estructura de la película se pliega y se enrolla.
Respecto a la transferencia de gases y vapor, en los ensayos de Kivilcim los valores de barrera a gases de las muestras sometidas a tratamiento térmico a 40 °C, 70 °C y 110 °C se determinaron en 1511.9, 1622.5 y 1598.5 cc/m² day, mientras que los valores de permeabilidad a la humedad fueron de 1.4, 1.6 y 1.6 g/m² day. La guía de envasado de Utah State University Extension indica que primero se debe enfriar y acondicionar completamente el alimento, ya que el acondicionamiento es una medida de seguridad importante porque envasar alimentos calientes provoca sudoración, la cual podría aportar humedad suficiente para que crezca moho.
En el almacenamiento de pan en bolsa de plástico cerrada evaluado por Alpers y colaboradores, la evaluación visual reveló el crecimiento de mohos desde el día 4 (n = 1) y el día 5 (n = 3) en adelante, ya que la atmósfera excesivamente húmeda (89.9% rh) provocó dramáticamente el crecimiento de mohos. En contraste, en ese mismo estudio de Alpers y colaboradores, la mayor permeabilidad al agua del papel microperforado con capa de PE mantuvo una humedad interna menor (80.5% rh), lo que redujo la tasa de crecimiento de Penicillium spp. de modo que su primera aparición ocurrió en el día 6. De acuerdo con la tabla de pérdida absoluta de humedad de Alpers y colaboradores (Absolute Moisture Loss of Pan Wheat Bread (%) y Absolute Moisture Loss of Mixed-Type Sourdough Bread (%)), la pérdida de humedad en la bolsa de papel microperforado con capa de PE (21.3 ± 0.4 °C) fue de 10.3 ± 2.9 y 13.5 ± 3.3, frente a 3.5 ± 3.1 y 5.7 ± 0.6 en la bolsa de plástico (21.9 ± 0.5 °C) tras diez días de almacenamiento.
| Material o configuración de envase | Parámetro de permeabilidad, espesor o humedad reportado | Fuente documental |
|---|---|---|
| Papel de pulpa prístina y bicapas CNF | WVTR de 920 g·m⁻²·day⁻¹ en pulpa prístina, reducible en 2.2%, 14.7% y 45.8% tras introducir Enz-, TEMPO- y Holo-CNFs | Estudio sobre papel barrera celulósico de Wu y colaboradores |
| Absorción de agua Cobb 60 en papel | Cobb 60 de 50 ± 2 g·m⁻² en papel Holo-CNF@pulp, reducción de casi 6 veces frente a la pulpa prístina (290 ± 40 g·m⁻²) | Estudio sobre papel barrera celulósico de Wu y colaboradores |
| Película BOPP comercial (espesor) | Espesor promedio de 20–30 μm en muestras de película BOPP comercial | Estudio sobre películas BOPP de Kivilcim |
| Barrera a gases y humedad en BOPP | Tratadas a 40 °C, 70 °C y 110 °C: permeabilidad al oxígeno de 1511.9, 1622.5 y 1598.5 cc/m² day, y permeabilidad a la humedad de 1.4, 1.6 y 1.6 g/m² day | Estudio sobre películas BOPP de Kivilcim |
| Bolsa plástica cerrada en almacenamiento de pan | Atmósfera interna de 89.9% rh con crecimiento visual de mohos desde el día 4 (n = 1) y el día 5 (n = 3) | Estudio de almacenamiento de panadería de Alpers y colaboradores |
| Bolsa de papel microperforado con capa de PE | Humedad interna de 80.5% rh, reduciendo el crecimiento de Penicillium spp. hasta su primera aparición en el día 6 | Estudio de almacenamiento de panadería de Alpers y colaboradores |
Normativa de contacto con alimentos, migración química y lista de verificación
En México, el numeral 5.7.3 de la Norma Oficial Mexicana de prácticas de higiene para el proceso de alimentos establece que los materiales de envase primarios deben ser inocuos y proteger al producto de cualquier tipo de contaminación o daño exterior. En el marco europeo, de acuerdo con los lineamientos de la Unión Europea 2002/72 citados en la revisión de Deshwal, Panjagari y Alam, el límite máximo de migración global del material de envase hacia el alimento es de 60 mg/kg, y para envases menores de 500 ml el límite es de 10 mg/dm² de superficie.
Para evaluar la migración en sustratos celulósicos en contacto con productos grasos, la regulación federal estadounidense sobre componentes de papel y cartón dispone que la superficie de contacto con alimentos del papel y cartón determinada a partir de las tablas 1 y 2 de dicho párrafo debe arrojar extractivos netos solubles en cloroformo que no excedan 0.5 miligramos por pulgada cuadrada de superficie de contacto con alimentos. En la clasificación de tipos de alimentos de esa misma regulación federal, los productos de panadería del Tipo VII se dividen en A (productos de panadería húmedos con superficie que contiene grasa o aceite libre) y B (productos de panadería húmedos cuya superficie no contiene grasa ni aceite libre), mientras que el Tipo IX comprende sólidos secos con superficie que contiene grasa o aceite libre. Asimismo, dicha regulación federal especifica que los resultados de extraibilidad en heptano deben dividirse entre un factor de cinco al calcular la extraibilidad para un producto alimenticio que tenga emulsión de agua en aceite o aceite o grasa libre.
La regulación federal estadounidense sobre polímeros de olefina establece para el polipropileno del ítem 1.1a descrito en el párrafo (a)(1)(i) una densidad de 0.880-0.913, un punto de fusión (MP) de 160°–180 °C, una fracción extraíble máxima de 6.4 pct a temperatura de reflujo y una fracción soluble máxima de 9.8 pct a 25 °C en el polímero.
Lista de verificación para seleccionar papel antigrasa y película en productos horneados
| Punto de verificación técnica | Criterio documental y operativo | Referencia técnica o normativa |
|---|---|---|
| Inocuidad del envase primario en México | Verificar bajo el numeral 5.7.3 que los materiales de envase primarios sean inocuos y protejan al producto de cualquier tipo de contaminación o daño exterior | Norma Oficial Mexicana de prácticas de higiene para el proceso de alimentos |
| Nivel de repelencia a grasas (Kit rating) | Descartar papeles de pulpa sin recubrimiento con valor KIT de 0 y verificar que el papel barrera cumpla los requisitos de resistencia al aceite para envasado de alimentos superiores a 5, alcanzando valores por encima de 10 en bicapas TEMPO- y Holo-CNF | Estudio sobre papel barrera celulósico de Wu y colaboradores |
| Integridad en bordes y pliegues con aceite caliente | Considerar que en pruebas con aceite de cocina a 85 °C durante 30 min el papel recubierto con PVA no impidió la penetración y los papeles siliconados exhibieron fugas en los bordes | Estudio sobre papel barrera celulósico de Wu y colaboradores |
| Temperatura límite de película BOPP | Especialmente después de 70 °C la estructura de la película BOPP se pliega y se enrolla | Estudio sobre películas BOPP de Kivilcim |
| Extractivos en papel para panadería Tipo VII-A | Verificar que los extractivos netos solubles en cloroformo determinados bajo las tablas 1 y 2 no excedan 0.5 miligramos por pulgada cuadrada de superficie de contacto | Regulación federal de la FDA para papel y cartón en contacto con alimentos |
| Especificación de resina de polipropileno grado alimenticio | Confirmar en polipropileno ítem 1.1a del párrafo (a)(1)(i) una densidad de 0.880-0.913, punto de fusión (MP) de 160°–180 °C, fracción extraíble máxima de 6.4 pct a reflujo y fracción soluble máxima de 9.8 pct a 25 °C | Regulación federal de la FDA para polímeros de olefina |
Sources
- Secretaría de Salud / Diario Oficial de la Federación — Norma Oficial Mexicana de prácticas de higiene para el proceso de alimentos, bebidas o suplementos alimenticios.
- Technical Association of the Pulp and Paper Industry, TAPPI — Grease resistance test for paper and paperboard, Kit test, y Turpentine Test for Voids in Glassine and Greaseproof Papers.
- U.S. Food and Drug Administration — Code of Federal Regulations, Components of paper and paperboard in contact with aqueous and fatty foods, y Olefin polymers.
- U.S. Food and Drug Administration — FDA Food Code.
- Journal of Food Science and Technology, Deshwal, Panjagari y Alam — An overview of paper and paper based food packaging materials: health safety and environmental concerns.
- Nanomaterials, Mazega y colaboradores — Bio-Based Coatings vs. Synthetic Coatings for Food Packaging: Grease Resistance, Mechanical and Thermal Properties.
- Chemical & Bioengineering, Wu y colaboradores — Holocellulose Nanofibril/Montmorillonite-Coated Cellulosic Food Packaging Paper with High Barrier Performance Against Grease, Water, and Oxygen.
- USDA Forest Service, Forest Products Laboratory, Sabo y colaboradores — Grease, Oxygen, and Air Barrier Properties of Cellulose-Coated Copy Paper.
- Food Science & Nutrition, Kivilcim — Morphological, Mechanical, Thermal, and Barrier Properties of Biaxially Oriented Polypropylene Films Under Thermal Treatments.
- Foods, Alpers y colaboradores — Impact of Storing Condition on Staling and Microbial Spoilage Behavior of Bread and Their Contribution to Prevent Food Waste.
- Utah State University Extension — Packaging and Storage of Dried Foods.
- Baking Industry Research Trust, BakeInfo — Pies & Pastry Information Sheet, Pastry Information Sheet y Pies & Pastry Faults Information Sheet.
- American International Foods, Inc. — Lard Technical Specification.
- Bakels — Bakels MasterPuff Technical Specification.
- Department for Environment, Food and Rural Affairs, DEFRA — Cornish Pasty Protected Geographical Indication Product Specification.
- Procuraduría Federal del Consumidor, PROFECO — Revista del Consumidor: Pastes, la herencia gastronómica de Cornwall en Hidalgo.